使用前须知
为了保证操作安全,务必请遵守以下事项
CO2广泛应用于船舶、桥梁、机车、钢结构、石油化工等行��业,适合多种焊接结构的焊接,如:加强筋板、肋板、������交叉部位的焊接,箱型梁的焊接,等等。其主要优点有:
1.减少劳动强度,改善作业环境
2.提高工作效率,是手工焊的1.5倍
3.避免人为因素所造成的焊缝质量不良,一般地手工操作的不良率在20%左右,而采用自动没有因此产生的焊接不良率
因此其综合效益,比手工焊提高近200%
1.自动化程度高,确保焊接质量的稳定性
2.不需要很熟练的技术工人
FY-QB09摆动式角焊一体机是在FY-QB09手控盒试摆动的基础上为了方便人工操作而改进,它兼有FY-QB09型的特点,又能进一步提高焊接效率。
特点
(1)FY-QB09是摆动式自动焊接装置,一次焊接可以获得较宽的焊缝。
(2)摆动速度、摆动幅度、中心位置和左右停留时间均可以调整,适合各种不同规格的焊道。
(3)装有磁控手柄,安装对中方便。
(4)安装有感应停止开关,焊接到工件末端时可以自动停止工作,便于一人可以操作多台设备
(5)体积小、重量轻,安装移动方便,非熟练工也可以进行焊接。
(6)安装有永久磁铁,焊接时可以避免出现焊接线脱离现象。
(7)控制装置可以拆卸下来作遥控器使用,并具有磁性,可放于各种工件上,使用十分方便。
适用环境:
适用于各种钢结构的角焊,尤其是在需要摆动的场合。

外型图
主要构件说明
本体组件:焊枪摆动器、滑块、焊枪把手、控制箱、控制面板等附件组成
(1)摆动器:带动焊枪进行钟摆式摆动焊接
(2)驱动部分:小车行走的动力装置,由四个橡胶轮和斜齿轮,链条,链轮组成
(3)滑块部分:调节焊枪位置的装置,焊接进行当中可以进行前后微调
(4)焊枪夹具:焊枪的夹持装置,可以调节焊枪的角度。
(5)导向轮:引导小车沿焊接线行走的装置
(6)磁控手柄:为了移动安装方便,安装有磁控手柄
(7)控制箱;可以调节小车的所有动作,详细内容参考控制面板操作方法
(8)停止开关:当焊接到工件末端时可以产生感应使小车停止工作
控制面板说明


(图片仅供参考,保留修改权利)
(1)“焊接/非焊接”开关:选择“焊接”位置时进������入焊接准备状态,按“开始”开关进行焊接;选到“非焊接”位置时按“开始”开关,小����车只行走但不进行焊接。
(2)“开始”开关:开关打开小车开������始行走,如果此时“焊接/非焊接”选择开关置于“焊接�����”位置则开始焊接;如果此时“焊接/非焊接”选择开关置于“非焊接”位置则只有小车行走但不进行焊接。
(3)“停止”开关:小车行进当中若按停止开关,小车会停止所有动作。
(4)行走方向选择开关:可以选择向上或向下行走。
(5)行走速度:速度值用数码显示,最大行走速度为1040mm/min,数码显示值为999。
(6)摆动速�������度调节旋钮:顺时针旋转摆动速度增大,最大值为1520mm/min。用刻度表示,最大刻度为10。
(7)摆动幅度调整旋钮:顺时针旋转摆动幅度增大,最大值为20mm。用刻度表示,最大刻度为10。
主要技术参数
种类 | 内容 | 备注 |
小车 | 电源 | AC 220V |
|
| 大小 | 240×330×310 | W×L×H |
| 重量 | 12 Kg | 包括摆动器 |
| 移动 | 四轮驱动 | 橡胶轮 |
| 行走速度 | 0∼880mm/min |
|
| 摆动电机 | DC24V 18RPM |
|
| 焊枪调整范围 焊枪调节范围 | 上下 |
|
|
| 前后 | 85mm |
|
| 操作角调节范围 | 360° |
|
| 进行角调节范围 | 0° |
控制 | 操作功能 | 摆动方式选择 |
|
|
| 摆动速度 | 0-10RPM(用刻度显示) |
|
| 摆动幅度 | 0-±10°(用刻度显示) |
|
| 左右停留时间调节 | 0-2S(用刻度显示) |
|
| 中心移动 | 0-±8° |
|
| 点动送丝 |
|
|
| 行走开始/停止 |
|
|
| 焊接电流/电压控制 |
|
|
| 行走方向选择 |
|
|
| 行走速度调节 | 0∼1000mm/min(用刻度显示) |
|
| 焊接/非焊接选择 |
|
安装
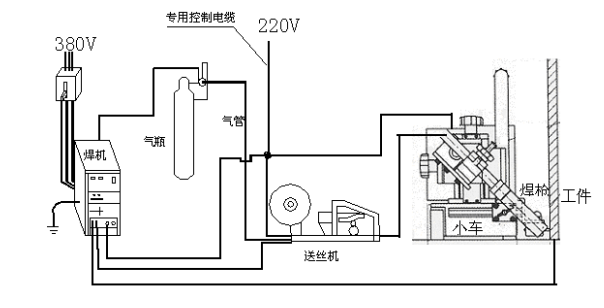
(1)焊接准备
1)进行焊接时必要工具是先需要焊机和送丝装置
2)需要专用控制电缆(AC 220V),应焊接电源不同而不同
3)需要焊接用CO2气罐
4)CO2自动焊接用焊枪
5)其它必要工具
(2)小车连接方法
1. 安装小车,把小车放在工作面上
2. 送丝盘上安装焊丝并拉到焊枪端部
3. 焊枪端口连接在送丝机上
4. 控制电源连接线接在小车的控制面板的8P端口
5. 控制电源连接线接在AC 220
6. 专用控制电缆有四个接头,除了一根接220V的电源,另一头接焊接�������小车之外,另外两根:一根接焊机,另一���根接送丝机。